亚洲激情-久久久亚洲-日本美女性爱-秋霞国产-99久久99久久久精品棕色圆-久久国产福利-日韩亚洲欧美在线-伊人国产视频-可以免费观看的毛片-91aaaa-国产精品第四页-成人区人妻精品一熟女-欧美日韩不卡-亚洲区自拍-奇米四色在线观看-日韩欧美亚洲成人-国产精品久久久久久久久久东京-动态av-91国内精品视频-青青草操-亚洲中文字幕无码一区二区三区-色七七在线-久久精国产-国产免费成人在线视频-国产亚洲成av人片在线观看

工業(yè)鋁鑄件怎么焊接-泊頭市東鳳輪胎模具有限公司

泊頭東鳳壓力容器
13803230861
15343172222
當(dāng)前位置:首頁>行業(yè)資訊>行業(yè)資訊>工業(yè)鋁鑄件怎么焊接

工業(yè)鋁鑄件怎么焊接

鑄鋁件加工|小型鋁鑄件 來源:聚源發(fā)布時(shí)間:2024/8/10 10:50:57
工業(yè)鋁鑄件的焊接是一個(gè)復(fù)雜的過程,需要選擇合適的焊接方法和工藝參數(shù),以確保焊接接頭的質(zhì)量和性能,對(duì)于工業(yè)鋁鑄件的焊接,選擇適合的方法需要考慮多個(gè)因素,包括鋁鑄件的材質(zhì)、厚度、結(jié)構(gòu)復(fù)雜性、焊接質(zhì)量要求以及生產(chǎn)效率等,如果追求高質(zhì)量的焊縫和美觀的焊接外觀,且對(duì)焊接速度有要求,那么惰性氣體保護(hù)焊(特別是MIG焊)可能是適合的方法,然而,具體選擇哪種焊接方法還需根據(jù)鋁鑄件的實(shí)際情況和焊接要求來確定。 
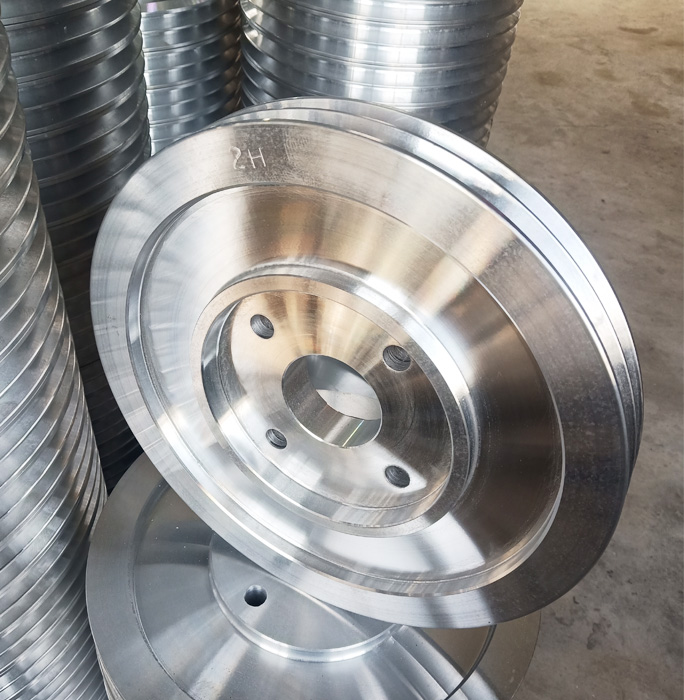
 工業(yè)鋁鑄件
以下是一些工業(yè)鋁鑄件常用的焊接方法及其特點(diǎn)和應(yīng)用范圍:
 一、TIG焊(鎢極氬弧焊)
特點(diǎn):
焊縫金屬致密,接頭強(qiáng)度高、塑性好,可獲得接頭。
焊接過程穩(wěn)定,熱輸入可調(diào),焊件變形量小。
適用于薄板、全位置焊接以及對(duì)熱敏感性強(qiáng)的鍛鋁、硬鋁等高強(qiáng)度鋁合金。
應(yīng)用:
廣泛應(yīng)用于鋁合金的焊接,特別是薄板和薄壁鋁鑄件的焊接。
在焊接過程中,需要添加鎂元素以提高焊縫的強(qiáng)度和硬度,并減少氣孔和裂縫的產(chǎn)生。
二、MIG焊(熔化極氣體保護(hù)焊)
特點(diǎn):
電弧功率大,焊接速度快,生產(chǎn)效率高。
使用惰性氣體或二氧化碳作為保護(hù)氣體,保護(hù)電弧和焊接熔池不受空氣中的氧化物質(zhì)影響。
應(yīng)用:
適用于_、厚壁鑄件和機(jī)器零件的焊接。
需要選擇合適的附加材料和保護(hù)氣體,以達(dá)到良好的焊接效果。
三、電弧焊
特點(diǎn):
通過電流產(chǎn)生電弧加熱金屬并使其熔化,實(shí)現(xiàn)焊接。
需要控制好焊接電流和焊接速度,以避免過度加熱導(dǎo)致鋁浸滲。
應(yīng)用:
適用于焊接_鑄鋁件,如汽車車架、船舶外殼等。
四、其他焊接方法
氧乙炔焊:適用于厚度范圍在0.5~10mm的不重要鋁結(jié)構(gòu)件和鑄件的焊補(bǔ)上。但由于熱功率低、熱量分散,焊件變形大、生產(chǎn)率低,且易產(chǎn)生氧化鋁夾雜、氣孔及裂縫等缺陷,因此應(yīng)用_少。
等離子弧焊:熱量集中,焊接速度快,焊接變形和應(yīng)力小,但工藝_復(fù)雜。適用于對(duì)接焊要求比氬弧焊的場合。
激光焊:焊接變形小,生產(chǎn)率高,適用于需進(jìn)行精密焊接的焊件。
攪拌摩擦焊:一種固態(tài)連接技術(shù),無飛濺、無煙塵,不需要添加焊絲和保護(hù)氣體,接頭無氣孔、裂紋。特別適用于鋁及鋁合金的焊接。
焊接注意事項(xiàng):
焊接前準(zhǔn)備:
清理鑄鋁件表面的氧化膜和油污,以確保焊接質(zhì)量。
選擇合適的焊接方法和工藝參數(shù)。
焊接過程控制:
控制好焊接溫度、電流和速度,避免過度加熱導(dǎo)致鋁浸滲或焊接缺陷。
注意焊接接頭的保護(hù),防止氧化和污染。
焊后處理:
對(duì)焊接接頭進(jìn)行必要的檢查和測(cè)試,以確保其質(zhì)量和性能。
對(duì)焊接變形進(jìn)行校正和修復(fù)。
綜上所述,工業(yè)鋁鑄件的焊接需要根據(jù)具體情況選擇合適的焊接方法和工藝參數(shù),并嚴(yán)格控制焊接過程,以確保焊接接頭的質(zhì)量和性能。 

相關(guān)資訊

5
2026-8
科學(xué)維保體系,是輪胎翻新硫化罐長效服役的核心確保。相比于故障后維修,常態(tài)化預(yù)防性養(yǎng)護(hù)能有效規(guī)避大部分設(shè)備隱患,降低停機(jī)損耗。企業(yè)可建立設(shè)備運(yùn)行檔案,規(guī)范操作流程,定期檢修電控系統(tǒng)與承壓結(jié)構(gòu),杜絕違規(guī)作業(yè)。
5
2026-8
穩(wěn)定的氣溫管控是鑄鋁件批量標(biāo)準(zhǔn)化生產(chǎn)的核心確保。隨著精密鑄鋁需求提升,汽車配件、機(jī)械零部件等鑄鋁產(chǎn)品,均要求車間恒溫恒濕生產(chǎn)環(huán)境,弱化自然氣溫波動(dòng)帶來的影響。通過規(guī)范環(huán)境氣溫、匹配適配工藝參數(shù),可有效降低鑄鋁件殘次品率,提升產(chǎn)品強(qiáng)度、密封性與尺寸精度。
5
2026-8
工藝材質(zhì)與性能標(biāo)準(zhǔn),是輪胎模具定制的核心條件。模具材質(zhì)需根據(jù)輪胎生產(chǎn)批量、生產(chǎn)環(huán)境選定,常規(guī)量產(chǎn)模具選用鑄鋼、鍛鋼材質(zhì),具備耐受高溫、耐磨損、不易變形的特性,滿足高頻次硫化生產(chǎn)需求;
5
2026-8
成熟的輪胎模具加工工藝賦予輪胎模具的綜合性能,適配各類輪胎規(guī)模化生產(chǎn)。花紋加工工藝,可確保輪胎抓地力、排水性等核心性能達(dá)標(biāo),均勻的模具結(jié)構(gòu)能讓輪胎硫化成型更均勻,有效降低殘次品率。
5
2026-8
高性價(jià)比與循環(huán)利用特性,讓鋁鑄件成為工業(yè)制造材料。鋁合金材料可回收二次利用,契合當(dāng)下工業(yè)綠色生產(chǎn)標(biāo)準(zhǔn)。經(jīng)過工藝優(yōu)化的鋁鑄件,抗壓強(qiáng)度高、使用壽命長,無需頻繁更換維護(hù),大幅降低設(shè)備運(yùn)維成本。
5
2026-8
工程胎翻新花紋板模后期精加工與試模檢驗(yàn)是確保成品質(zhì)量的關(guān)鍵環(huán)節(jié)。經(jīng)過機(jī)加工的花紋板模進(jìn)行噴砂、防銹處理,部分產(chǎn)品按需進(jìn)行鍍層加工,延緩硫化過程中的銹蝕損耗。隨后投入試硫化試驗(yàn),檢驗(yàn)成型輪胎花紋成型效果,針對(duì)細(xì)微缺陷修正打磨。整套工藝流程嚴(yán)謹(jǐn),兼顧模具結(jié)構(gòu)強(qiáng)度與成型精度。
5
2026-8
2026年8月1日上午10:00左右,陽泉的李總訂購的電熱節(jié)能硫化機(jī)準(zhǔn)時(shí)發(fā)出。
5
2026-8
憑借綜合性能,低壓鋁鑄件應(yīng)用場景廣泛,主要適配汽車零部件、新能源設(shè)備、五金機(jī)械、醫(yī)療器械及通訊器材等領(lǐng)域。針對(duì)汽車輪轂、殼體管件、精密支架等承重、密封、承壓類零件,適配性強(qiáng)。
5
2026-8
在環(huán)保與運(yùn)營成本層面,電熱節(jié)能硫化機(jī)優(yōu)勢(shì)突出,運(yùn)行無廢氣污水排放,契合環(huán)保管控要求。設(shè)備實(shí)現(xiàn)按需加溫,減少無效能耗,長期使用可有效降低用電成本。機(jī)型規(guī)格豐富,平板式、框架式均可定制,既能批量標(biāo)準(zhǔn)化生產(chǎn),也可適配異形橡膠制品加工。
5
2026-8
完善的后期處理工藝進(jìn)一步提升了異形鋁鑄件的實(shí)用性與美觀度。鑄件成型后可通過打磨、拋光、陽極氧化、噴砂、噴涂等工藝優(yōu)化表面質(zhì)感,提升抗氧化、抗磨損能力。
泊頭市東鳳輪胎模具有限公司 2011(C)版權(quán)所有 并對(duì)網(wǎng)站所有內(nèi)容保留解釋權(quán) 冀ICP備19004222號(hào)-1 

冀公網(wǎng)安備13098102000584號(hào)