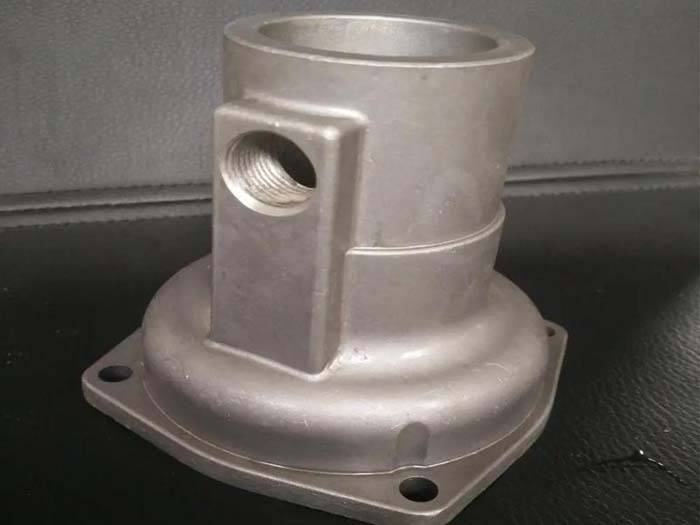
鋁鑄件采用覆膜砂、重力澆鑄、低壓壓鑄多重工藝,適配機械泵體、設備殼體、傳動配件等場景。選用高純鋁合金原料,鑄件密度均勻,氣孔、冷隔缺陷管控嚴格,成品經去毛刺、拋丸、防滲處理,尺寸精度穩定,可按需鉆孔、攻絲、表面噴涂。
鋁鑄件表面出現氧化黑斑是生產中常見缺陷,多由熔煉雜質、鑄造水汽、后期氧化、清洗殘留、存放環境潮濕引發,黑斑不僅破壞外觀,嚴重時會滲入表層造成密封滲漏,尤其泵體、閥體類承壓鋁件需要處理。
預處理階段先區分黑斑類型:表層浮銹類黑斑僅附著表面,可采用機械清理去除;滲入材質表層的深層氧化黑斑,需搭配化學脫膜鈍化處理。機械處理優先選用干式拋丸,選用細粒度不銹鋼丸低速均勻打磨,清理氧化層與分型殘留,操作時控制拋射力度,避免鑄件薄壁變形、密封面尺寸受損。小件、精密密封區域可用細砂紙手工打磨,清理完成后吹掃干凈鋁粉粉塵,防止粉塵二次氧化生成黑斑。
化學處理適合大面積深層黑斑,配置專用鋁件除氧化鈍化液,常溫浸泡3至8分鐘,溶解表層氧化鋁與黑斑雜質,浸泡后立即用高壓清水沖洗兩遍,沖凈藥液殘留。沖洗完畢快速熱風烘干,杜絕表面積水,水分殘留會短時間再次滋生黑斑。
處理完成后需做防護阻斷二次氧化,外觀件可做噴砂+陽極氧化,形成致密防護膜;液壓泵殼體等承壓工件做防滲浸滲處理,既能封堵微小針孔,又能隔絕空氣水汽,長效抑制黑斑復發。短期存放噴涂防銹油,長期倉儲封裝防銹膜,放置于干燥通風庫房,避免陰雨高濕環境堆放。
生產端源頭管控可減少黑斑產生,熔煉時做好鋁水除氣除渣,模具充分預熱烘干,杜絕型腔水汽;鑄件脫模后及時清理,避免毛坯露天久置,整套流程配合,可從根本降低氧化黑斑出現概率,確保
鋁鑄件外觀與密封性能達標。