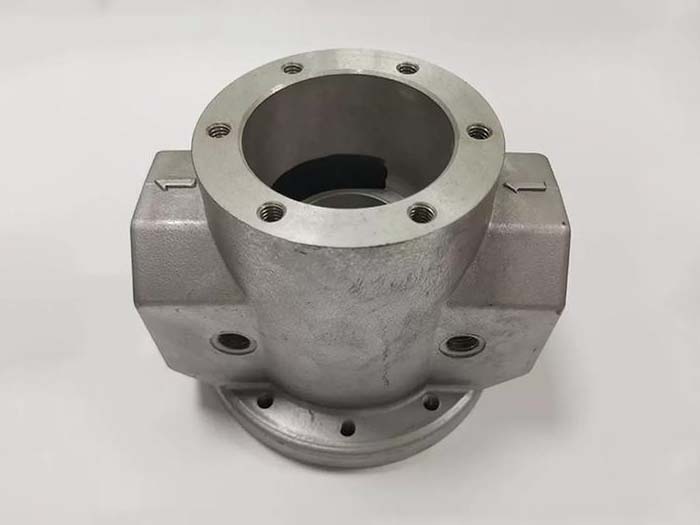
重力鑄造鋁件依靠金屬液自重充型成型,鑄件內部組織致密,氣孔、縮松缺陷少,承壓防滲性能突出。工藝成型穩定,尺寸一致性好,機加工余量適中,適配液壓殼體、汽車閥體、機械支架等承壓配件。
針孔是
重力鑄造鋁件常見缺陷,多由鋁液含氫、型砂發氣、充型卷氣、冷卻不合理導致,會直接降低鑄件氣密性與成品合格率,可從原料、熔煉、鑄型、澆注、冷卻全流程管控,系統性減少針孔。
原料管控是基礎,回爐鋁料需嚴控油污、水分、銹蝕雜質,潮濕鋁塊提前烘干,杜絕水分遇高溫分解產生氫氣。新鋁錠與回爐料合理配比,避免雜質堆積;熔煉工具、澆勺、流槽預熱烘干,表面刷涂耐溫涂料,防止水汽混入鋁液。
熔煉階段做好精煉除氣,鋁液升溫至精煉溫度后,通入高純氮氣或氬氣旋轉除氣,持續攪拌去除溶解氫氣;配合精煉劑吸附氧化物與氣泡,靜置充分浮渣后再澆注。嚴禁低溫澆注,低溫鋁液溶氫能力強,氣泡難以浮出液面,易留存鑄件內部形成針孔。
鑄型方面,砂型、金屬模需要充分烘干,型砂粘結劑選用低發氣配方,模具增設排氣槽、排氣塞,型腔高點預留出氣通道,避免充型時氣體被困。模具溫度保持均勻,溫差過大易造成鋁液快速凝固,氣泡來不及逸出。
優化澆注工藝,采用平穩底注、階梯式澆注系統,減少鋁液紊流飛濺卷氣;控制澆注速度,前期慢充、中期勻速,避免液面劇烈翻滾裹挾空氣。_厚壁鑄件增設溢流槽,將含氣浮渣引導至澆口廢料區。
優化冷卻順序,遵循定向凝固原則,厚大部位加裝冷鐵加快凝固,薄壁區域放緩冷卻,讓氣泡有充足時間上浮排出。澆注完成后不宜快速開箱,待鑄件表層凝固穩定再脫模,減少內部析出型針孔。全流程規范落實,可大幅降低針孔缺陷,提升
重力鑄造鋁件打壓合格率。