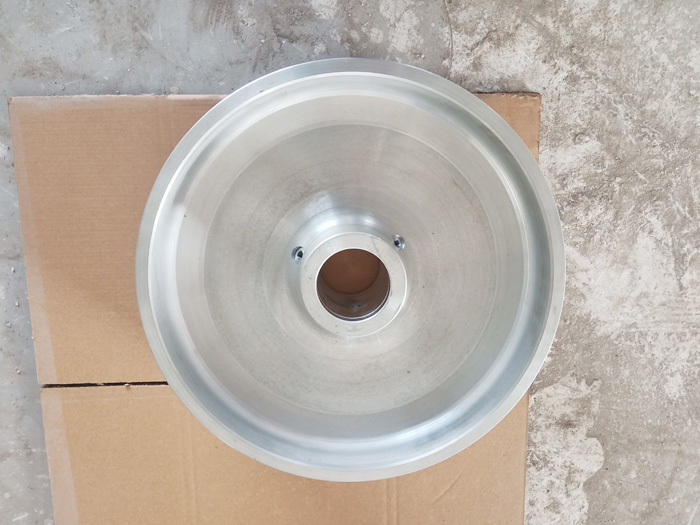
小型鑄鋁件,采用成熟壓鑄、重力澆鑄工藝打造,尺寸準(zhǔn)、成型完整。產(chǎn)品質(zhì)地輕盈、強(qiáng)度高,兼具優(yōu)良導(dǎo)熱與耐腐性能,表面光潔度佳,后續(xù)機(jī)加工、噴涂、氧化處理均可順利適配。品類規(guī)格豐富,支持來圖定制,嚴(yán)格把控質(zhì)檢,良品率穩(wěn)定。廣泛應(yīng)用于機(jī)電配件、儀器殼體、五金零部件等領(lǐng)域,性價比突出。
小型鑄鋁件根據(jù)產(chǎn)量、結(jié)構(gòu)、精度、使用工況及成本要求,主流采用壓鑄、重力鑄造、低壓鑄造三大工藝,另有熔模鑄造、擠壓鑄造等特殊工藝用于特殊工況產(chǎn)品,不同工藝在成型原理、產(chǎn)品性能、適用范圍上各有特點。
壓鑄是小型鋁件量產(chǎn)應(yīng)用廣泛的工藝,依靠高壓、高速將熔融鋁液壓入金屬模具快速冷卻成型。該工藝生產(chǎn)效率高,自動化程度強(qiáng),適合大批量標(biāo)準(zhǔn)化小件生產(chǎn)。鑄件表面光潔、尺寸精度高,可成型薄壁與復(fù)雜外形,毛坯加工余量小,能有效降低后續(xù)加工成本。常用 ADC12、ZL102 等壓鑄專用鋁材,廣泛用于家電配件、燈飾零件、通用五金、普通汽配等外觀類、非承壓小件。不足之處在于鑄件內(nèi)部易產(chǎn)生微小氣孔,無法進(jìn)行焊接與高壓密封使用。
重力鑄造分為金屬型與砂型兩類,依靠鋁液自身自重完成充型。金屬型重力鑄造模具可反復(fù)使用,鑄件內(nèi)部組織致密,氣孔、砂眼缺陷少,力學(xué)性能穩(wěn)定,支持焊接、熱處理,適配壁厚不均、結(jié)構(gòu)偏復(fù)雜的工件,多用于中小批量生產(chǎn)。砂型重力鑄造模具制作成本低、靈活性強(qiáng),可快速試制異形、非標(biāo)小件,但表面粗糙度大、尺寸精度一般,后續(xù)機(jī)加工工序多。該工藝整體性價比均衡,常應(yīng)用于機(jī)械設(shè)備配件、通用五金、小批量定制鑄鋁件。
低壓鑄造通過低壓氣體將鋁液平穩(wěn)送入型腔,充型過程平緩無沖擊,鑄件致密度佳,內(nèi)部缺陷極少,耐壓、密封性能突出,同時具備可焊接、可熱處理的特性。但其設(shè)備與模具投入高,生產(chǎn)節(jié)奏偏慢,單件成本高于壓鑄。主要用于有承壓、防滲漏要求的精密小型鑄鋁件,如液壓閥件、管路接頭、密封配件等。
除此之外,熔模鑄造可打造結(jié)構(gòu)極精細(xì)、外形復(fù)雜的小件,精度與表面效果優(yōu)良,但成本高、周期長,多用于儀器儀表、精密器械配件。擠壓鑄造融合鑄造與鍛造優(yōu)勢,鑄件強(qiáng)度、韌性強(qiáng),適用于受力工況嚴(yán)苛的
小型鑄鋁件。